

Сравнение цепных и ленточных конвейеров: плюсы и минусы для разных отраслей
2026-08-25
- Ленточный конвейер против цепного: фундаментальный выбор для промышленной логистики
- Принципиальные различия в конструкции и механике движения
- Сравнительный анализ: таблица технических параметров
- Отраслевая специфика: где применяется каждый тип
- Экономика владения: скрытые расходы и ROI
- Типичные ошибки при проектировании и эксплуатации
- Как выбрать поставщика: критерии надежности
- Часто задаваемые вопросы
- Заключение и рекомендации
Ленточный конвейер против цепного: фундаментальный выбор для промышленной логистики
Выбор системы непрерывного транспорта определяет рентабельность всего производственного цикла. Ошибка на этапе проектирования приводит к хроническим простоям, перерасходу электроэнергии и катастрофическому износу оборудования. В нашей инженерной практике мы регулярно сталкиваемся с ситуацией, когда предприятие пытается использовать универсальное решение там, где требуется специализированное. Ключевой вопрос не в том, какая технология «лучше» вообще, а в том, какой ленточный конвейер или цепной транспортер оптимально решит конкретную задачу по перемещению материала.
Эта статья основана на пятнадцатилетнем опыте проектирования линий для горнодобывающей и обрабатывающей промышленности. Мы разберем физические принципы работы обоих типов, их скрытые недостатки и реальные сценарии применения. Вы получите четкие критерии для принятия решения, подкрепленные техническими данными, а не маркетинговыми лозунгами. Если вы планируете модернизацию цеха или запуск новой линии, этот анализ сэкономит вам значительные средства на этапе капитальных затрат (CAPEX) и операционных расходов (OPEX).
Принципиальные различия в конструкции и механике движения
Понимание физики процесса — первый шаг к правильному выбору. Ленточные и цепные системы используют принципиально разные методы передачи усилия и взаимодействия с грузом.
Ленточный конвейер: непрерывность и гидродинамика сыпучих тел
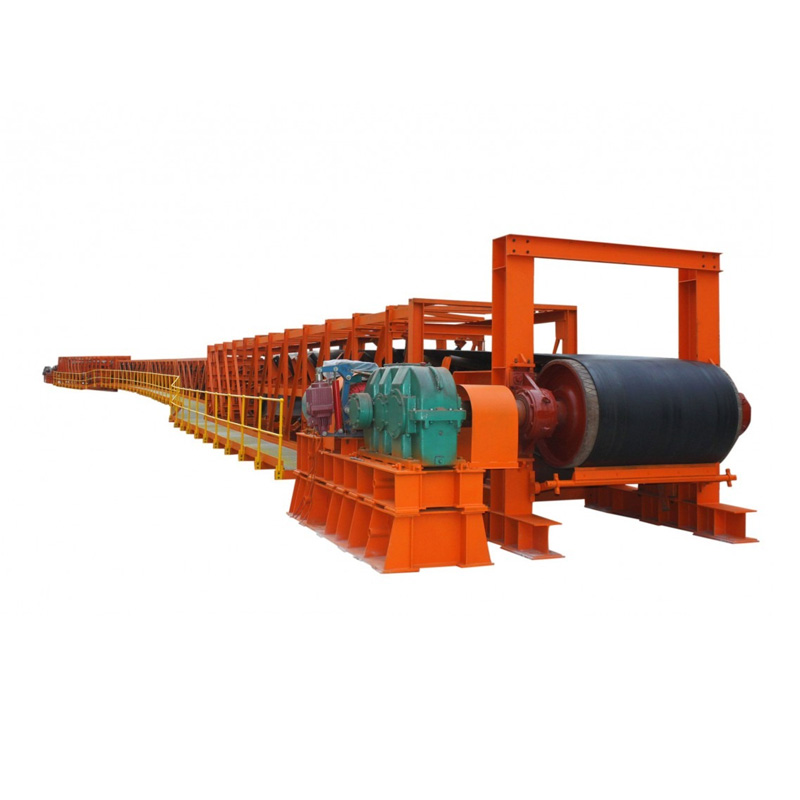
Ленточный конвейер представляет собой замкнутую гибкую ленту, натянутую между приводным и натяжным барабанами. Движение обеспечивается силой трения между поверхностью барабана и нижней стороной ленты. Груз располагается непосредственно на верхней ветви ленты, часто поддерживаемой роликовыми опорами.
Ключевая особенность этой системы — равномерное распределение нагрузки. Лента работает как бесконечная платформа. Это обеспечивает плавность хода и минимизирует ударные нагрузки на материал. Для абразивных руд или хрупких продуктов, которые нельзя повреждать при транспортировке, это критически важно. Однако лента чувствительна к боковым нагрузкам и требует точной центровки. Смещение ленты даже на 2-3% от ширины может привести к ее сходу с роликов и аварийной остановке.
В компании ООО «Сичан Чэньи Горнодобывающая Техника» мы уделяем особое внимание качеству вулканизации стыков ленты. Практика показывает, что 80% отказов ленточных систем происходят именно на стыках. Использование высококачественных сталей для барабанов и износостойких покрытий, которые мы применяем в нашем производстве, позволяет увеличить межсервисный интервал на 40-50% по сравнению со стандартными рыночными решениями.
Цепной конвейер: точечное усилие и жесткая кинематика
Цепные конвейеры передают тяговое усилие через замкнутую цепь, которая engages (зацепляется) со звездочками приводного вала. Груз либо крепится непосредственно к цепи, либо перемещается на скребках, ковшах или тележках, приводимых в движение цепью.
Главное преимущество здесь — возможность преодоления сложных траекторий. Цепь может двигаться по вертикали, под крутыми углами (до 90 градусов) и вокруг поворотов в горизонтальной плоскости. Ленточный конвейер ограничен углом наклона примерно в 18-20 градусов для большинства сыпучих материалов из-за риска скатывания груза назад.
Однако цепная передача характеризуется пульсирующим движением («эффект храповика»). Это создает вибрации, которые передаются на фундамент и сам груз. Для точного дозирования или хрупких материалов это может быть неприемлемо. Кроме того, шарнирные соединения цепи подвержены интенсивному износу, требующему регулярной смазки и регулировки натяжения.
Сравнительный анализ: таблица технических параметров
Для наглядности мы свели ключевые параметры в сравнительную таблицу. Обратите внимание, что цифры являются усредненными для стандартных промышленных условий и могут варьироваться в зависимости от конкретной модели и производителя.
| Параметр | Ленточный конвейер | Цепной конвейер |
|---|---|---|
| Максимальная производительность | До 10 000 т/ч и выше | Обычно до 1 000–1 500 т/ч |
| Длина одной секции | До нескольких километров | Обычно до 100–150 метров |
| Угол наклона | До 18°–20° (для сыпучих) | До 90° (вертикальный подъем) |
| Энергоэффективность | Высокая (низкое сопротивление качению) | Средняя/Низкая (трение в звеньях цепи) |
| Уровень шума | Низкий (60–70 дБ) | Высокий (80–95 дБ и более) |
| Требования к обслуживанию | Контроль центровки, замена ленты | Регулярная смазка, замена звеньев/звездочек |
| Стоимость владения (TCO) | Низкая на длинных дистанциях | Высокая из-за расхода запчастей |
| Герметичность корпуса | Сложно обеспечить полную герметичность | Легко герметизировать (трубчатые конструкции) |
Анализируя данные таблицы, становится очевидным: ленточный конвейер доминирует в задачах массового перемещения на большие расстояния по относительно прямым трассам. Цепные же системы незаменимы там, где требуется компактность, вертикальный подъем или работа в агрессивных средах, требующих полной изоляции от окружающей среды.
Отраслевая специфика: где применяется каждый тип
Не существует универсального конвейера. Каждая отрасль диктует свои требования к материалам, скорости и надежности. Рассмотрим три ключевых сектора.
Горнодобывающая промышленность и карьеры
Здесь объемы перевалки исчисляются тысячами тонн в час. Расстояния между карьером и обогатительной фабрикой могут достигать десятков километров. В этих условиях альтернативы практически нет: используется только ленточный конвейер.
Мы реализовывали проекты для таких предприятий, как Дечанг Эмей Железная добыча и Цинхай Хасияту Майнинг. Специфика заключается в работе с тяжелыми, абразивными рудами. Ленты должны обладать высочайшей прочностью на разрыв и стойкостью к истиранию. Применение цепных систем на таких объемах было бы экономически самоубийственным из-за колоссального веса самих цепей и огромного энергопотребления.
Однако внутри обогатительных фабрик, где требуется подача материала в бункеры дробилок под углом или транспортировка влажных шламов, часто применяются цепные скребковые конвейеры. Они позволяют эффективно работать в стесненных условиях цеха, где невозможно развернуть длинную ленточную трассу.
Пищевая промышленность и агрокомплекс
Санитарные нормы предъявляют жесткие требования к гигиене. Здесь ленточный конвейер из пищевой резины или ПВХ является стандартом де-факто. Гладкая поверхность ленты легко моется, не накапливает бактерии и не травмирует продукт (зерно, овощи, фрукты).
Цепные конвейеры в пищевой отрасли используются реже, преимущественно для штучных грузов (бутылки, консервные банки) или в печах/сушилках, где температура исключает использование полимерных лент. В таких случаях применяются металлические цепи с пластиковыми накладками. Важно отметить, что любая цепная система требует сложной системы смазки, которая не должна контактировать с продуктом, что усложняет конструкцию и повышает риск загрязнения.
Цементная промышленность и металлургия
Высокие температуры и пыль — главные враги транспортировки. Для горячего клинкера или золы часто используют пластинчатые цепные конвейеры. Они способны выдерживать температуры до 400-600°C, тогда как стандартные резиновые ленты начинают деградировать уже при 80-100°C (специальные термостойкие ленты работают до 150-200°C, но стоят значительно дороже).
В ООО «Сичан Чэньи Горнодобывающая Техника» мы предлагаем комплексные решения, включающие как ленточные системы для холодной руды, так и специализированное оборудование для тяжелых условий. Наш опыт показывает, что гибридные линии, где разные типы конвейеров работают последовательно, обеспечивают наилучший баланс эффективности и стоимости.
Экономика владения: скрытые расходы и ROI
При закупке оборудования многие руководители смотрят только на цену «железа». Это ошибка. Реальная стоимость выявляется в процессе эксплуатации. Давайте разберем структуру затрат.
Капитальные затраты (CAPEX)
На коротких дистанциях (до 30-50 метров) цепной конвейер может стоить дешевле за счет компактности привода и отсутствия необходимости в дорогостоящих опорных конструкциях. Однако с увеличением длины стоимость ленточной системы растет линейно, а цепной — экспоненциально. Для трассы длиной 500 метров ленточный конвейер будет в 3-5 раз дешевле в монтаже и закупке материалов.
Операционные расходы (OPEX)
Энергопотребление ленточных систем ниже на 30-40% благодаря низкому коэффициенту трения качения. Цепные системы тратят значительную часть энергии на преодоление внутреннего трения в звеньях цепи и трение скребков о желоб.
Расходные материалы: замена ленты требуется реже (раз в 3-5 лет при правильной эксплуатации), чем замена цепей (раз в 1-2 года в интенсивном режиме). Но стоимость одной цепи может быть сопоставима со стоимостью ленты. Главный скрытый расход цепных систем — это трудозатраты на обслуживание. Смазка сотен шарниров и регулировка натяжения требуют постоянного внимания персонала. Ленточный конвейер, оснащенный современными системами автоматической центровки, может работать месяцами без вмешательства оператора.
Мы рекомендуем проводить расчет совокупной стоимости владения (TCO) на горизонте 5 лет. В 90% случаев для магистральной транспортировки ленточный конвейер выигрывает по показателю ROI (возврат инвестиций).
Типичные ошибки при проектировании и эксплуатации
В нашей практике мы видели множество ситуаций, когда оборудование выходило из строя преждевременно из-за ошибок на этапе проектирования. Избегайте следующих ловушек.
Ошибка 1: Игнорирование характеристик материала
Часто заказчики указывают только тоннаж, забывая про угол естественного откоса, влажность и абразивность. Для липких глин ленточный конвейер требует специальных очистителей барабанов и лент с гладким покрытием, иначе материал налипнет и вызовет дисбаланс. Для цепных конвейеров липкий материал может застревать в звеньях, вызывая заклинивание. Всегда проводите лабораторный анализ материала перед выбором типа конвейера.
Ошибка 2: Неправильный выбор угла наклона
Попытка поднять сыпучий материал на ленточном конвейере под углом 25 градусов приведет к постоянному скатыванию груза назад и загрязнению нижней ветви ленты. Это ускоряет износ роликов в 10 раз. Если геометрия цеха требует крутого подъема, необходимо использовать цепной ковшовый элеватор или ленту с поперечными перегородками (гофробортами), но даже они имеют ограничения.
Ошибка 3: Экономия на системе натяжения
Для ленточных конвейеров критически важна система натяжения. Пружинные натяжители дешевы, но не обеспечивают постоянного усилия при изменении температуры и удлинении ленты. Мы настоятельно рекомендуем использовать винтовые или грузовые натяжные устройства, а для длинных трасс — автоматические гидравлические системы. Это предотвращает проскальзывание ленты на приводном барабане — самую частую причину пожаров и возгораний на конвейерах.
Как выбрать поставщика: критерии надежности
Рынок насыщен предложениями, но качество оборудования варьируется колоссально. При выборе партнера обращайте внимание на следующие аспекты:
- Собственное производство и контроль качества. Наличие станков с ЧПУ и испытательных стендов обязательно. Компания должна иметь сертификаты ISO 9001. В ООО «Сичан Чэньи Горнодобывающая Техника» каждая деталь проходит многоступенчатую проверку, что обеспечивает низкий процент брака. Мы не просто собираем оборудование, мы контролируем металлургию используемых сплавов.
- Инженерная поддержка на этапе проектирования. Поставщик должен задавать вопросы о вашем материале, температуре, влажности и плане помещения. Если вам сразу называют цену без технического задания — бегите от такого продавца.
- Наличие складского запаса запчастей. Простой конвейера стоит дороже, чем сама деталь. Убедитесь, что поставщик держит на складе критические узлы: подшипники, элементы ленты, звенья цепей. Наша компания поддерживает достаточный складской запас расходных компонентов для минимизации простоев клиентов.
- Опыт в вашей отрасли. Универсалы часто не знают нюансов. Производитель, который успешно работает с горнодобывающими предприятиями федерального значения, такими как Хуэйцзе Майнинг, понимает требования к надежности лучше, чем новичок.
Часто задаваемые вопросы
Какой максимальный угол наклона для ленточного конвейера?
Для стандартных сыпучих материалов (уголь, руда, зерно) максимальный угол составляет 18-20 градусов. Для упакованных грузов или специальных лент с шевронным покрытием угол может достигать 30-35 градусов. Превышение этих значений ведет к скатыванию материала.
Что дешевле в обслуживании: лента или цепь?
На длинных дистанциях (>100 м) ленточный конвейер значительно дешевле в обслуживании благодаря отсутствию множества трущихся металлических соединений. На коротких дистанциях и в вертикальных подъемниках цепи могут быть экономически оправданы из-за компактности, но требуют более частого вмешательства персонала.
Можно ли использовать ленточный конвейер для горячих материалов?
Да, но с ограничениями. Специальные термостойкие ленты выдерживают температуру материала до 150-200°C. Для более горячих материалов (клинкер, кокс) рекомендуется использовать пластинчатые цепные конвейеры или аппараты охлаждения перед ленточной транспортировкой.
Как часто нужно менять ленту конвейера?
Срок службы зависит от абразивности материала и качества ленты. В среднем, на горнодобывающих предприятиях качественная лента служит 3-5 лет. При наличии повреждений кромок или порезов срок может сократиться до 1-2 лет. Регулярный осмотр и ремонт стыков продлевают жизнь ленты.
Заключение и рекомендации
Выбор между цепным и ленточным транспортером — это не вопрос предпочтений, а вопрос физики и экономики вашего производства.
Выбирайте ленточный конвейер, если:
- Вам нужно перемещать большие объемы сыпучих материалов на расстояния свыше 50 метров.
- Трасса имеет небольшой угол наклона (до 20 градусов).
- Критически важны низкие эксплуатационные расходы и энергоэффективность.
- Материал не требует полной герметизации при транспортировке.
Выбирайте цепной конвейер, если:
- Требуется вертикальный подъем или крутой угол наклона.
- Пространство ограничено, и нужна компактная конструкция.
- Материал горячий, агрессивный или требует полной изоляции от среды.
- Производительность относительно невелика (до 1000 т/ч).
Помните, что современные обогатительные комплексы часто комбинируют оба типа. Правильная интеграция оборудования позволяет максимизировать эффективность всей линии. Специалисты ООО «Сичан Чэньи Горнодобывающая Техника» готовы провести аудит вашего проекта и предложить оптимальную конфигурацию, учитывая все технические и экономические факторы. Мы не просто продаем оборудование, мы обеспечиваем бесперебойную работу вашего бизнеса.
Не рискуйте эффективностью производства из-за неверного выбора технологии. Получите профессиональную консультацию и расчет стоимости вашего проекта уже сегодня.
Заказать расчет ленточного конвейера и комплектующих
Свяжитесь с нами сегодня