

Тренды 2026: новые технологии в производстве элеваторов и конвейерных систем
2026-08-19
- Тренды 2026: как меняется рынок ленточных конвейеров
- Умные ленты и предиктивная аналитика: конец эпохи реактивного ремонта
- Энергоэффективность: рекуперация и умные приводы
- Материаловедение: износостойкость против веса
- Модульность и скорость монтажа
- Экологические стандарты и безопасность
- Часто задаваемые вопросы
- Заключение: инвестиции в надежность
Тренды 2026: как меняется рынок ленточных конвейеров
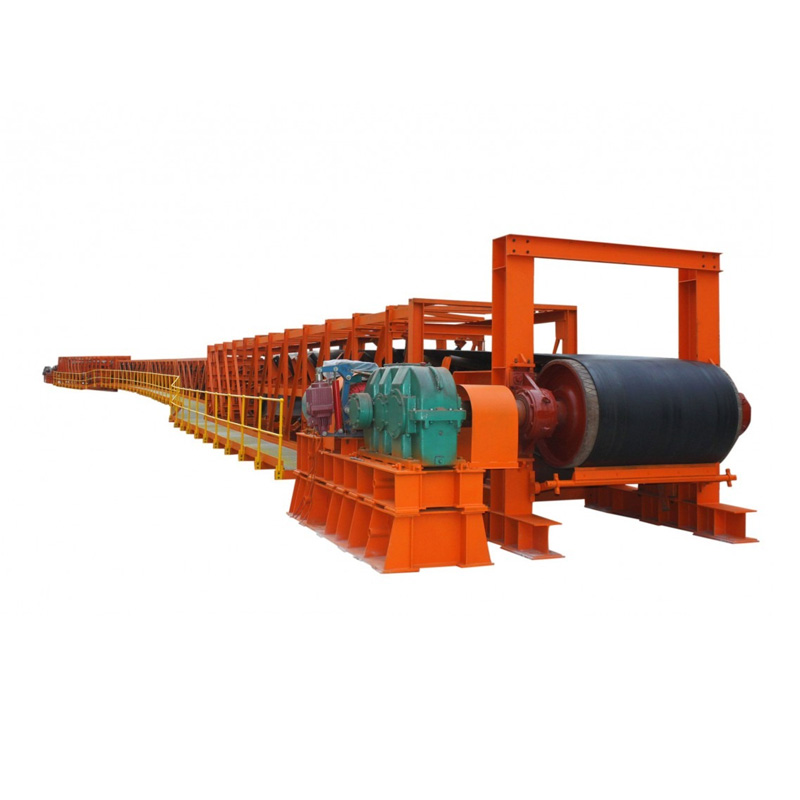
Сейчас 2026 год, и индустрия транспортировки сыпучих грузов переживает тектонический сдвиг. Если раньше ключевым критерием выбора оборудования была исключительно низкая начальная стоимость, то сегодня фокус сместился на совокупную стоимость владения (TCO) и энергоэффективность. Ленточный конвейер перестал быть просто механическим устройством для перемещения груза из точки А в точку Б. Это сложный киберфизический узел, интегрированный в общую систему управления предприятием.
В нашей практике мы наблюдаем, что предприятия, игнорирующие новые стандарты автоматизации и материаловедения, теряют до 15% прибыли из-за незапланированных простоев и перерасхода электроэнергии. Рынок требует решений, которые не только надежны, но и предсказуемы. В этой статье мы разберем ключевые технологические тренды, которые определяют облик современных транспортных систем, и объясним, почему традиционные подходы к проектированию больше не работают.
Умные ленты и предиктивная аналитика: конец эпохи реактивного ремонта
Самым значимым изменением стало массовое внедрение датчиков IoT непосредственно в конструкцию конвейерной ленты и роликоопор. Раньше обслуживание строилось по принципу «сломалось — починили». Теперь системы мониторинга в реальном времени отслеживают натяжение, температуру подшипников и вибрацию с точностью до миллисекунды.
Мы внедрили такие решения на нескольких объектах и заметили закономерность: предиктивная аналитика позволяет выявлять дефекты барабанов за 3–4 недели до критического отказа. Это дает время заказать запчасти и спланировать замену во время плановой остановки, а не в авральном режиме. Для современного ленточного конвейера наличие интерфейса для передачи данных в SCADA-систему становится таким же обязательным требованием, как и наличие защитного кожуха.
Однако есть нюанс. Не все датчики одинаково полезны. Дешевые сенсоры часто дают ложные срабатывания из-за электромагнитных помех от мощных двигателей. Мы рекомендуем использовать системы с оптической передачей данных или защищенными промышленными протоколами (Modbus TCP, Profinet). Ошибка в выборе системы мониторинга может привести к тому, что операторы просто отключат сигнализацию, возвращая вас к старой модели «ремонта по факту поломки».
Почему это важно для закупщика
При запросе коммерческого предложения теперь необходимо требовать спецификацию на систему телеметрии. Если поставщик предлагает «голый» металл без возможности интеграции в цифровую экосистему завода, такое оборудование быстро станет активом с отрицательной доходностью. Проверьте совместимость протоколов связи с вашей существующей АСУ ТП.
Энергоэффективность: рекуперация и умные приводы
Стоимость электроэнергии в 2025–2026 годах продолжает расти, заставляя инженеров пересматривать архитектуру приводных станций. Традиционные асинхронные двигатели с редукторами уступают место системам с прямым приводом (Direct Drive) и частотными преобразователями нового поколения.
Ключевой тренд — использование мотор-барабанов. Они исключают необходимость во внешних редукторах, муфтах и натяжных устройствах, экономя до 20% пространства и снижая количество точек обслуживания. Но главный выигрыш — в КПД. Прямой привод устраняет механические потери в передаче, повышая общую эффективность системы на 8–12%.
Еще один прорыв — системы рекуперации энергии. На длинных нисходящих конвейерах, где груз движется под действием гравитации, современные приводы работают в режиме генератора, возвращая энергию в сеть. В наших расчетах для одного из клиентов в горнодобывающем секторе такая система окупилась за 14 месяцев за счет снижения счетов за электричество.
| Параметр | Традиционный привод (Редуктор + ДВС) | Прямой привод (Motor-Drum) |
|---|---|---|
| КПД системы | 82–85% | 92–96% |
| Точки обслуживания | Высокие (масло, муфты, ремни) | Низкие (только подшипники) |
| Шумовой фон | Высокий (>85 дБ) | Низкий (<70 дБ) |
| Занимаемая площадь | Стандартная | Сокращена на 15–20% |
Выбирая тип привода, учитывайте профиль трассы. Для горизонтальных линий с постоянной нагрузкой разница может быть менее заметна, чем для сложных рельефов с частыми пусками и остановками. Здесь частотное регулирование становится не опцией, а необходимостью для плавного старта и исключения динамических рывков, разрушающих ленту.
Материаловедение: износостойкость против веса
Проблема абразивного износа остается одной из самых дорогостоящих в эксплуатации. В 2026 году стандартом де-факто становятся композитные материалы и керамика в местах наибольшего трения. Однако слепое применение самых твердых материалов не всегда эффективно.
Мы столкнулись с ситуацией, когда клиент установил керамические накладки на все ролики, что привело к ускоренному износу самой конвейерной ленты. Твердая керамика работала как абразив для резины. Решение оказалось в балансе: использование износостойких полимеров (например, сверхвысокомолекулярный полиэтилен) для направляющих и локальное применение керамики только на загрузочных участках, где падает основной поток материала.
Компания ООО «Сичан Чэньи Горнодобывающая Техника» применяет именно такой дифференцированный подход. Благодаря собственному производству и контролю качества на каждом этапе, от закупки сырья до сборки, мы обеспечиваем использование сталей и сплавов, которые соответствуют конкретным условиям эксплуатации. Например, для влажных руд используются специальные покрытия барабанов, предотвращающие налипание материала, что критически важно для сохранения геометрии ленты и снижения нагрузки на привод.
Также набирают популярность стальные кордовые ленты вместо традиционных текстильных. Они обеспечивают меньшее удлинение (до 0,2% против 2–3% у текстильных), что позволяет использовать более длинные одноприводные участки без промежуточных станций. Это снижает капитальные затраты на инфраструктуру, хотя начальная цена такой ленты выше.
Как проверить качество материалов
Не верьте сертификатам на слово. Требуйте образцы материалов для независимой лабораторной проверки на истирание (по методу Taber или аналогичным стандартам ГОСТ/ISO). Обратите внимание на гарантию производителя на износ основных узлов. Если гарантия составляет менее 12 месяцев для тяжелых условий, это красный флаг.
Модульность и скорость монтажа
Время простоя при монтаже или модернизации стоит дороже самого оборудования. Тренд 2026 года — полная заводская готовность узлов. Конвейеры поставляются не в виде набора деталей, а в виде модулей: приводная станция в сборе, натяжная станция в раме, секции роликоопор с уже установленными датчиками.
Это требует высокой точности изготовления. Любое несоответствие размеров на заводе приводит к проблемам центровки на месте. Производственная база ООО «Сичан Чэньи Горнодобывающая Техника» оснащена современным оборудованием с ЧПУ, что позволяет достигать необходимой точности геометрии конструкций. Мы видели проекты, где монтаж модульной системы занимал 3 дня вместо трех недель при традиционной «полевой» сборке.
Модульность также облегчает масштабирование. Если производительность участка нужно увеличить, можно заменить отдельный модуль привода на более мощный или добавить промежуточную секцию, не демонтируя всю линию. Это гибкость, которую требуют современные рынки с их колеблющимся спросом.
Экологические стандарты и безопасность
Ужесточение экологических норм в России и странах СНГ заставляет пересматривать конструкцию закрытых конвейерных систем. Пыление и просыпание материала теперь караются серьезными штрафами. Современные ленточные конвейеры проектируются с учетом полной герметичности тракта.
Используются специальные уплотнения юбочных лент и системы аспирации, интегрированные в корпус конвейера. Кроме того, растет спрос на системы пожаротушения, встроенные в конструкцию. Датчики тепла и системы водяного или пенного тушения, активируемые автоматически, становятся обязательными для подземных работ и объектов с высокой пожарной опасностью.
Важно понимать, что герметизация создает дополнительное сопротивление движению ленты. Это нужно учитывать при расчете мощности привода. Ошибка в аэродинамическом расчете закрытой трассы может привести к перегрузке двигателя на 10–15%. Всегда проводите CFD-моделирование (вычислительную гидродинамику) для сложных закрытых систем перед изготовлением.
Часто задаваемые вопросы
Какой срок службы у современного ленточного конвейера?
При правильном проектировании и использовании качественных компонентов срок службы металлической конструкции составляет 15–20 лет. Сменные элементы (лента, ролики, футеровка барабанов) требуют замены каждые 2–5 лет в зависимости от абразивности груза. Использование систем предиктивного обслуживания может продлить межсервисные интервалы на 30–40%.
Стоит ли переходить на мотор-барабаны?
Да, если у вас ограниченное пространство или высокие требования к энергоэффективности. Мотор-барабаны идеальны для новых проектов. Для модернизации старых линий переход может быть экономически нецелесообразен из-за необходимости переделки фундаментов и конструкций. В этом случае лучше заменить редукторы на высокоэффективные аналоги и установить частотные преобразователи.
Как выбрать поставщика конвейерного оборудования?
Обращайте внимание не только на цену, но и на наличие собственного инженерного отдела и производственной базы. Поставщики, которые просто перепродают оборудование, не смогут обеспечить качественную техническую поддержку и адаптацию под ваши условия. Наличие сертификации ISO 9001 и опыта работы с похожими материалами (рудой, углем, зерном) является критическим фактором. Компания ООО «Сичан Чэньи Горнодобывающая Техника», например, предоставляет полный цикл сопровождения: от аудита объекта до послепродажного сервиса, что минимизирует риски простоев.
Влияет ли длина конвейера на выбор типа ленты?
Да, существенно. Для линий длиной более 500 метров рекомендуется использовать стальные кордовые ленты из-за их низкого удлинения и высокой прочности. Для коротких дистанций (до 100–150 метров) достаточно текстильных лент (EP), которые дешевле и проще в стыковке. Использование стальной ленты на коротких участках избыточно и усложняет эксплуатацию.
Заключение: инвестиции в надежность
Тренды 2026 года ясно показывают: эра дешевых, недолговечных решений уходит в прошлое. Современный ленточный конвейер — это инвестиция в стабильность производства. Технологии умного мониторинга, энергоэффективные приводы и продвинутые материалы позволяют снизить операционные расходы на десятки процентов.
Главный совет: не экономьте на этапе проектирования. Ошибки, заложенные в проект, будут стоить вам миллионов рублей в процессе эксплуатации. Выбирайте партнеров, которые способны предложить комплексное решение, основанное на глубоком понимании физических процессов транспортировки и реального опыта работы в отрасли.
Если вы планируете модернизацию или запуск новой линии, начните с технического аудита существующих процессов. Это поможет выявить узкие места и подобрать оборудование, которое действительно решит ваши задачи, а не создаст новые.