

Полное руководство по монтажу ленточного конвейера: советы от экспертов ООО Сичан Чэньи
2026-08-18
- Введение: Почему правильный монтаж ленточного конвейера определяет срок службы оборудования
- Этап 1: Подготовка площадки и проверка фундамента
- Этап 2: Сборка металлоконструкций и установка опор
- Этап 3: Монтаж приводной и натяжной станций
- Этап 4: Укладка и стыковка конвейерной ленты
- Этап 5: Юстировка и пробный пуск
- Типичные ошибки монтажа и способы их избежания
- Техническое обслуживание после запуска
- Почему выбор правильного поставщика оборудования критичен для монтажа
- Заключение
- Часто задаваемые вопросы
Введение: Почему правильный монтаж ленточного конвейера определяет срок службы оборудования
Ленточный конвейер — это не просто механизм для перемещения сыпучих грузов. Это кровеносная система любого горнодобывающего или перерабатывающего предприятия. Ошибка на этапе установки, допущенная всего в несколько миллиметров при выравнивании каркаса, может привести к катастрофическим последствиям через три месяца эксплуатации: разрыву ленты, выходу из строя подшипниковых узлов и незапланированным простоям, стоимость которых исчисляется миллионами рублей. В нашей практике мы регулярно сталкиваемся с ситуациями, когда клиенты пытаются сэкономить на профессиональном монтаже, привлекая неквалифицированные бригады. Результат всегда предсказуем: ресурс оборудования снижается на 40-60%, а затраты на ремонт превышают первоначальную экономию втрое.
Это полное руководство основано на реальном опыте инженеров ООО «Сичан Чэньи Горнодобывающая Техника». Мы не просто теоретизируем; мы описываем процессы, которые ежедневно выполняются на наших производственных площадках в Сичане и на объектах наших клиентов, таких как Дечанг Эмей Железная добыча и Цинхай Хасияту Майнинг. Здесь вы не найдете общих фраз из учебников. Вы получите конкретные алгоритмы действий, проверенные на тысячах часов наработки в сложных климатических условиях.
Ключевая цель этого материала — дать вам четкий чек-лист, который позволит контролировать процесс монтажа ленточный конвейер на всех этапах. Мы разберем подготовку фундамента, сборку металлоконструкций, установку приводных станций, натяжение ленты и финальную юстировку. Каждый шаг сопровождается предупреждениями о типичных ошибках, которые совершают даже опытные монтажники. Если вы планируете запуск новой линии или модернизацию существующей, эта информация сэкономит вам время, деньги и нервы.
Этап 1: Подготовка площадки и проверка фундамента
Монтаж начинается не с распаковки контейнеров, а с геодезической съемки. 80% проблем с центровкой ленты в будущем возникают из-за некачественной подготовки основания. Бетонный фундамент должен соответствовать проекту по прочности и геометрии. Перед началом работ необходимо тщательно очистить поверхность от грязи, масла и строительного мусора. Любые неровности более 5 мм на метр длины должны быть устранены шлифовкой или дополнительной стяжкой.
Проверка геометрических параметров
Используйте лазерный нивелир или теодолит для проверки следующих параметров:
- Горизонтальность опорных поверхностей: Допустимое отклонение не должно превышать ±2 мм на всей длине конвейера. Для длинных трасс (более 50 метров) допускается компенсация уклона за счет регулировочных прокладок под опорами, но это крайняя мера.
- Расстояние между осями валов: Измерьте диагонали рамы. Разница между диагоналями не должна превышать 3 мм. Если разница больше, рама будет иметь форму параллелограмма, что неизбежно приведет к сбеганию ленты в одну сторону.
- Высота опорных точек: Все точки крепления опор должны находиться в одной плоскости. Перепад высот вызывает локальные перегрузки на роликоопоры.
Особое внимание уделите анкерным болтам. Они должны быть установлены строго вертикально. Перекос анкера даже на 2 градуса создаст критическое напряжение в металле рамы при затяжке гаек, что может привести к микротрещинам в фундаменте при вибрационных нагрузках. В компании ООО «Сичан Чэньи Горнодобывающая Техника» мы используем шаблонные плиты для фиксации анкеров во время заливки бетона, что гарантирует их идеальное позиционирование. Если вы работаете с существующим фундаментом, проверьте резьбу анкеров: она должна быть чистой, без повреждений и коррозии.
Важно: Никогда не начинайте сборку металлоконструкций, если фундамент не набрал проектную прочность (обычно 28 дней после заливки). Ранний монтаж приводит к просадке бетона и нарушению геометрии всей системы.
Этап 2: Сборка металлоконструкций и установка опор
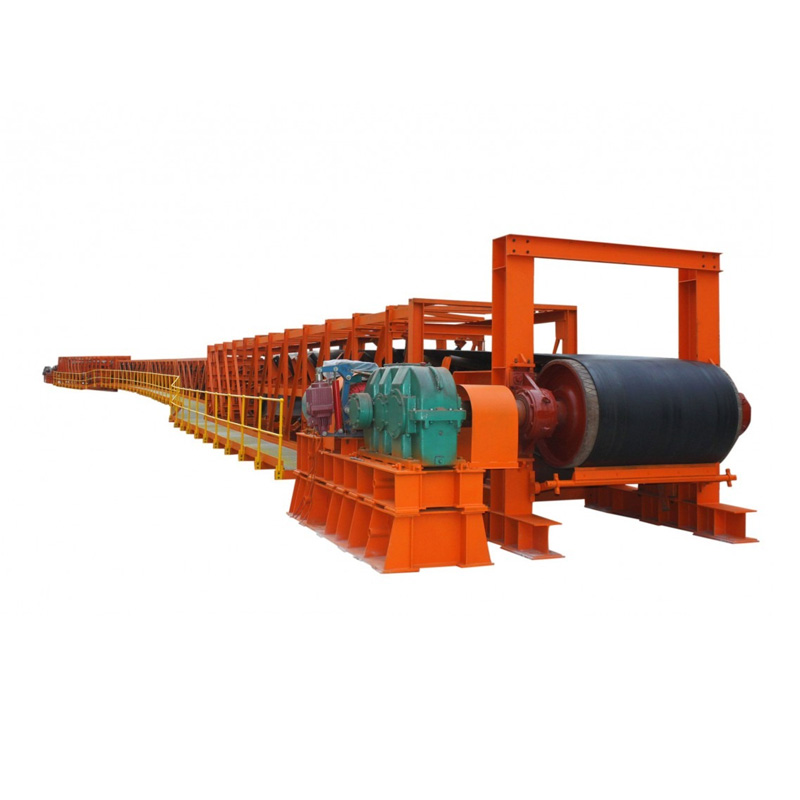
После подтверждения готовности фундамента приступаем к сборке каркаса. Конструкция ленточного конвейера состоит из промежуточных секций, приводной станции, натяжной станции и направляющих элементов. Качество сборки напрямую влияет на жесткость всей системы.
Последовательность сборки рам
- Установка головной и хвостовой частей: Сначала монтируются приводная (головная) и натяжная (хвостовая) станции. Они являются базовыми точками для всей трассы. Установите их на анкерные болты, но не затягивайте гайки окончательно. Оставьте зазор 2-3 мм для последующей юстировки.
- Монтаж промежуточных секций: Секции рамы соединяются между собой болтовыми соединениями. Используйте динамометрический ключ для затяжки болтов. Момент затяжки должен соответствовать спецификации производителя (обычно для болтов М16 класса прочности 8.8 это 100-120 Н·м). Недотяг приводит к люфтам и шуму, перетяг — к срезанию резьбы.
- Контроль прямолинейности: После сборки каждой пятой секции проверяйте прямолинейность боковых щек рамы. Натяните струну или используйте лазерный построитель плоскостей. Отклонение от прямой линии не должно превышать 1 мм на 10 метров длины. Если вы видите “волну” на раме, ослабьте соединения и выровняйте секции, используя регулировочные шайбы.
При работе с оборудованием, произведенным на заводах с высокими стандартами качества, такими как продукция ООО «Сичан Чэньи Горнодобывающая Техника», геометрия секций обычно выдержана с высокой точностью благодаря использованию станков с ЧПУ. Однако транспортные нагрузки могут вызвать незначительные деформации. Поэтому визуальный осмотр каждой секции перед монтажом обязателен. Ищите вмятины, трещины сварных швов или повреждения защитного покрытия.
Установка роликоопор
Роликоопоры — это элементы, которые непосредственно контактируют с лентой. Их неправильная установка является главной причиной быстрого износа обечайки роликов и повреждения ленты.
- Перпендикулярность оси: Ось каждого ролика должна быть строго перпендикулярна продольной оси конвейера. Проверьте это угольником. Отклонение более 0,5 градуса вызовет боковое усилие, которое будет “тянуть” ленту в сторону.
- Плавность вращения: Перед установкой прокрутите каждый ролик рукой. Он должен вращаться свободно, без заеданий и посторонних звуков. Заедание одного ролика может привести к его перегреву и возгоранию смазки, особенно в пыльных условиях.
- Шаг установки: Строго соблюдайте проектный шаг установки опор. Обычно для верхней ветви это 1,0–1,2 метра, для нижней — 2,5–3,0 метра. Увеличение шага приводит к провисанию ленты и увеличению сопротивления движению.
Частая ошибка: Монтажники часто игнорируют установку ударных роликоопор в зоне загрузки. Это критическая ошибка. Падающий материал создает ударную нагрузку, которая разрушает обычные ролики и продавливает ленту. В зоне приема материала (первые 3-5 метров после загрузочного устройства) обязательно устанавливайте амортизирующие роликоопоры с резиновыми кольцами.
Этап 3: Монтаж приводной и натяжной станций
Приводная станция — сердце конвейера. Она включает в себя двигатель, редуктор, приводной барабан и муфты. Натяжная станция обеспечивает необходимое натяжение ленты для передачи тягового усилия от барабана к ленте за счет трения.
Установка приводного барабана
Приводной барабан должен быть установлен строго параллельно натяжному барабану и перпендикулярно оси конвейера. Параллельность барабанов проверяется измерением расстояния между их осями в четырех точках (по концам каждого барабана). Разница не должна превышать 2 мм.
Обратите внимание на покрытие барабана. Если используется футеровка из износостойкой резины или керамики, убедитесь, что она надежно приклеена и не имеет отслоений. ООО «Сичан Чэньи Горнодобывающая Техника» применяет специальные составы для вулканизации футеровки, что исключает ее отрыв при высоких нагрузках. Гладкий металлический барабан имеет низкий коэффициент трения, что требует большего натяжения ленты и увеличивает нагрузку на конструкцию.
Подключение электродвигателя и редуктора
Соосность валов двигателя, редукора и приводного барабана — ключевой фактор долговечности подшипников и муфт.
- Установите редуктор на раму. Выровняйте его выходной вал с валом приводного барабана. Используйте щупы для проверки зазора в муфте. Зазор должен быть равномерным по всей окружности.
- Установите электродвигатель. Выровняйте вал двигателя с входным валом редуктора. Для точной выверки используйте лазерный центратор или метод индикаторов часового типа. Допустимое радиальное смещение — не более 0,05 мм, угловое — не более 0,05 мм/м.
- Закрепите все узлы. После выверки затяните крепежные болты двигателей и редукторов. Проверьте уровень масла в редукторе. Используйте только рекомендованные производителем марки масел (обычно синтетические трансмиссионные масла класса ISO VG 220 или 320).
Не забывайте о системах безопасности. На всех вращающихся частях должны быть установлены защитные кожухи. Доступ к муфтам и валам должен быть возможен только после полной остановки оборудования и блокировки источника энергии (LOTO – Lockout/Tagout).
Этап 4: Укладка и стыковка конвейерной ленты
Конвейерная лента — самый дорогой изнашиваемый элемент. Правильная укладка и качественная стыковка определяют срок ее службы. Лента поставляется в рулонах. Ее вес может достигать нескольких тонн, поэтому для раскатки требуется специальная техника (кран, лебедка) и приспособления (раскаточный станок).
Правильная раскатка ленты
Никогда не раскатывайте ленту волоком по земле или по раме конвейера. Это повредит нижнее покрытие и обрезы. Используйте раскаточный барабан, установленный на хвостовой части конвейера. Протяните конец ленты через всю трассу к приводному барабану, используя тяговый трос или лебедку. Следите, чтобы лента не перекручивалась. Верхнее рабочее покрытие должно смотреть вверх, нижнее — вниз. Перепутать стороны нельзя, так как рабочее покрытие имеет другую толщину и состав резины.
Стыковка ленты (Вулканизация)
Существует два основных способа стыковки: механическая (с помощью замков) и горячая вулканизация. Для тяжелых условий эксплуатации в горнодобывающей отрасли рекомендуется только горячая вулканизация. Механические стыки создают ударные нагрузки на барабаны и ролики, а также имеют низкую прочность (до 60-70% от прочности целой ленты).
Процесс горячей вулканизации требует строгого соблюдения технологии:
- Разметка и обрезка: Точно разметьте линию стыка под углом (обычно 15-20 градусов к оси ленты). Обрежьте края ленты острым ножом. Поверхность среза должна быть ровной и чистой.
- Съем покрытий: Снимите верхнее и нижнее резиновые покрытия с концов ленты на длину стыка, оставив только корд (тканевую или стальную основу). Используйте специальные скребки или шлифмашинки. Не повредите корд! Повреждение нитей корда снизит прочность стыка.
- Нанесение клея: Обезжирьте поверхности корда растворителем. Нанесите специальный вулканизационный клей в два слоя. Первый слой должен высохнуть до отлипа, второй — до состояния липкой пленки.
- Сборка стыка: Совместите концы ленты точно по разметке. Наложите сверху и снизу дополнительные слои резины и корда (прокладки). Соблюдайте очередность слоев согласно инструкции производителя клея.
- Вулканизация: Поместите стык в вулканизационный пресс. Обеспечьте равномерное давление (обычно 0,5-0,8 МПа) и температуру (145-150°C). Время выдержки зависит от толщины ленты (обычно 1 минута на 1 мм толщины + время на прогрев). Нарушение температурного режима или времени выдержки приведет к неполной полимеризации клея и разрушению стыка.
Инженеры ООО «Сичан Чэньи Горнодобывающая Техника» проводят контроль качества каждого стыка с помощью ультразвукового дефектоскопа или визуального осмотра после охлаждения. Отсутствие пузырей воздуха и равномерность толщины стыка — обязательные условия приемки.
Этап 5: Юстировка и пробный пуск
После завершения механического монтажа и стыковки ленты проводится комплексная проверка и настройка оборудования. Этот этап нельзя пропускать. Пробный пуск без предварительной юстировки гарантированно приведет к сбеганию ленты.
Предпусковая проверка
- Удалите все посторонние предметы с трассы конвейера.
- Проверьте наличие и уровень смазки во всех подшипниковых узлах.
- Проверьте натяжение ремней привода (если используются клиновые ремни).
- Убедитесь, что все защитные кожухи установлены и закреплены.
- Проверьте электрические соединения и работу систем защиты (датчики пробуксовки, обрыва ленты, температуры подшипников).
Настройка натяжения ленты
Натяжение ленты должно быть достаточным для предотвращения пробуксовки на приводном барабане при максимальной нагрузке, но не избыточным, чтобы не вызывать чрезмерную нагрузку на подшипники и растяжение ленты. Для винтовых натяжных устройств затяните винты до появления небольшого провисания ленты на верхней ветви между роликоопорами (примерно 2-3% от расстояния между опорами). Для гидравлических или грузовых натяжных устройств установите давление или вес груза согласно расчету.
Регулировка центровки (борьба со сбеганием ленты)
Сбегание ленты — самая распространенная проблема. Алгоритм устранения:
- Проверка загрузки: Запустите конвейер вхолостую. Лента должна идти строго по центру барабанов и роликов. Если лента сбегает в одну сторону на всем протяжении трассы, причина, скорее всего, в непараллельности барабанов или перекосе рамы.
- Регулировка натяжного барабана: Если лента сбегает на хвостовой части, отрегулируйте положение натяжного барабана. Винты натяжного устройства позволяют смещать один конец барабана вперед или назад. Правило простое: лента идет в ту сторону, где натяжение сильнее. Чтобы увести ленту вправо, нужно подтянуть (выдвинуть вперед) правый конец барабана или ослабить левый.
- Установка направляющих роликов: На участках, где полная центровка невозможна из-за конструктивных особенностей, используйте направляющие (центрующие) ролики. Они устанавливаются под углом к оси конвейера и механически возвращают ленту в центр. Однако они не должны использоваться как основное средство коррекции ошибок монтажа рамы.
- Проверка загрузки материалом: Подайте материал на конвейер. Центровка под нагрузкой может отличаться от холостого хода. Если материал подается несимметрично (смещен в одну сторону желоба), лента будет сбегать. Отрегулируйте положение загрузочного желоба так, чтобы материал падал точно в центр ленты.
Внимание: Никогда не пытайтесь корректировать сбегание ленты руками или ломом во время работы конвейера! Это смертельно опасно. Все регулировки проводятся только на остановленном оборудовании с соблюдением правил техники безопасности.
Типичные ошибки монтажа и способы их избежания
За годы работы в отрасли мы выделили список ошибок, которые совершаются чаще всего. Избегание этих ловушек сэкономит вам значительные ресурсы.
| Ошибка | Последствия | Решение |
|---|---|---|
| Игнорирование проверки диагоналей рамы | Постоянное сбегание ленты, быстрый износ краев ленты, повреждение бортов | Обязательно измерять диагонали каждой секции и всей трассы перед установкой роликов |
| Некачественная вулканизация стыка | Разрыв стыка в первые недели работы, повреждение барабанов кусками ленты | Использовать сертифицированное оборудование для вулканизации, контролировать температуру и давление, обучать персонал |
| Отсутствие ударных роликоопор в зоне загрузки | Пробитие ленты острыми кусками руды, разрушение обычных роликов | Устанавливать амортизирующие роликоопоры на первых 3-5 метрах трассы после загрузочного устройства |
| Неправильная соосность привода | Вибрация, нагрев подшипников, разрушение муфт, выход из строя двигателя | Использовать лазерную центровку валов, проверять соосность после затяжки крепежа |
| Экономия на очистных устройствах (скребках) | Налипание материала на барабаны, изменение диаметра барабана, сбегание ленты | Установить эффективные скребки на приводном и натяжном барабанах, регулярно обслуживать их |
Опыт показывает, что большинство этих ошибок связано не с незнанием технологии, а с желанием ускорить процесс монтажа. Однако скорость на этапе установки оборачивается месяцами проблем при эксплуатации. Компания ООО «Сичан Чэньи Горнодобывающая Техника» рекомендует выделять на монтаж не менее 30% от общего времени проекта. Это инвестиция в стабильность будущего производства.
Техническое обслуживание после запуска
Монтаж заканчивается не в момент пуска, а после первого месяца работы под нагрузкой. В этот период происходит “усадка” конструкции, вытяжка ленты и приработка узлов.
В течение первых 100 часов работы необходимо:
- Ежедневно проверять натяжение ленты и корректировать его при необходимости.
- Контролировать температуру подшипников приводного и натяжного барабанов. Повышение температуры более чем на 40°C выше окружающей среды сигнализирует о проблеме.
- Проверять состояние стыка ленты. Нет ли расслоений или трещин?
- Осматривать роликоопоры на предмет заклинивания. Заклинивший ролик быстро превращается в абразивный диск, перетирающий ленту.
- Проверять затяжку всех болтовых соединений. Вибрация может ослабить крепеж в первые дни работы.
Регулярное техническое обслуживание, включающее смазку узлов, очистку барабанов и замену изношенных роликов, продлевает срок службы конвейера в 2-3 раза. Не пренебрегайте графиком ТО, разработанным производителем.
Почему выбор правильного поставщика оборудования критичен для монтажа
Даже идеальный монтаж не спасет оборудование низкого качества. Геометрия деталей, качество стали, точность изготовления барабанов — все это закладывается на заводе. ООО «Сичан Чэньи Горнодобывающая Техника», расположенное в городе Сичан, сочетает в себе преимущества крупного промышленного кластера и индивидуального подхода к каждому заказу. Благодаря близости к аэропорту Циншань и развитой транспортной инфраструктуре, компания обеспечивает быструю логистику запчастей и оборудования по всему миру.
Наш опыт работы с такими гигантами, как Хуэйцзе Майнинг, доказывает, что комплексный подход, включающий предпроектный аудит, производство на станках с ЧПУ и многоступенчатый контроль качества, позволяет минимизировать риски при монтаже. Когда вы получаете конвейер от проверенного производителя, вы можете быть уверены, что отверстия в рамах совпадут, барабаны будут отбалансированы, а лента будет иметь стабильные характеристики по всей длине. Это упрощает работу монтажников и снижает вероятность ошибок на 90%.
Мы не просто продаем железо. Мы предоставляем инженерную поддержку на всех этапах: от расчета траектории движения материала до шеф-монтажа на объекте заказчика. Наши специалисты готовы выехать на ваше предприятие для консультации по установке и настройке оборудования, ensuring that your ленточный конвейер работает как часы.
Заключение
Монтаж ленточного конвейера — это сложный инженерный процесс, требующий точности, дисциплины и понимания физики работы механизма. Следование приведенному в этом руководстве пошаговому плану позволит вам избежать большинства типичных ошибок. Помните: качество монтажа напрямую влияет на экономическую эффективность вашего предприятия. Хорошо установленный конвейер работает годами без серьезных вмешательств, обеспечивая бесперебойную подачу материала.
Если вы сомневаетесь в своих силах или хотите гарантировать лучший результат, обратитесь к профессионалам. Инженеры ООО «Сичан Чэньи Горнодобывающая Техника» обладают необходимой экспертизой и опытом для реализации проектов любой сложности. Мы поможем вам подобрать оптимальную конфигурацию оборудования, подготовим детальные чертежи монтажа и обеспечим техническую поддержку на всех этапах.
Не рискуйте своим производством. Доверьте монтаж экспертам с подтвержденной репутацией и реальными кейсами успешных внедрений.
Получить консультацию по монтажу ленточного конвейера от экспертов Сичан Чэньи
Часто задаваемые вопросы
Какое натяжение ленты считается оптимальным?
Оптимальное натяжение зависит от мощности привода, длины трассы и типа ленты. Как правило, оно рассчитывается так, чтобы исключить пробуксовку на приводном барабане при пуске под полной нагрузкой. Для предварительной оценки можно использовать правило: провисание ленты между роликоопорами на верхней ветви должно составлять около 2-3% от расстояния между ними. Точный расчет должен быть предоставлен производителем оборудования в технической документации.
Что делать, если лента постоянно сбегает в одну сторону, несмотря на регулировку?
Если стандартная регулировка натяжного барабана не помогает, проверьте следующие моменты: 1) Прямолинейность всей рамы конвейера (возможно, есть искривление в средней части). 2) Перпендикулярность всех роликоопор (часто несколько перекошенных роликов суммарно дают сильный эффект). 3) Симметричность загрузки материала. 4) Износ или налипания на барабанах. В крайнем случае, можно установить автоматические центрующие устройства, но они являются лечением симптома, а не причины.
Можно ли эксплуатировать конвейер с механическим стыком ленты?
Эксплуатация возможна, но не рекомендуется для тяжелых условий, высоких скоростей и больших нагрузок. Механический стык (замковый) имеет прочность лишь 60-70% от целостной ленты, создает вибрацию и шум, а также может повреждать очищающие скребки и барабаны. Для временных решений или легких материалов это допустимо, но для постоянных горнодобывающих линий предпочтительна горячая вулканизация.
Как часто нужно проводить техобслуживание роликоопор?
Визуальный осмотр и прослушивание роликов должны проводиться еженедельно. Смазка подшипников (если конструкция предусматривает возможность смазки) осуществляется согласно графику, обычно каждые 3-6 месяцев, в зависимости от интенсивности работы и запыленности. Заклинившие ролики должны заменяться немедленно, так как они быстро выводят из строя конвейерную ленту.
Влияет ли температура окружающей среды на монтаж?
Да, значительно. При низких температурах (ниже -15°C) резина конвейерной ленты становится жесткой и хрупкой. Раскатка и стыковка в таких условиях требуют особых мер предосторожности: подогрева ленты, использования специальных морозостойких клеев и увеличения времени вулканизации. Монтаж при экстремально низких температурах без подготовки может привести к микротрещинам в резине и некачественному стыку.