

Применение транспортных механических оборудований в угольной промышленности: кейсы 2026 года
2026-08-18
- Транспортные системы угольной отрасли в 2026 году: эволюция от простой логистики к интеллектуальному управлению потоками
- Кейс №1: Подземная добыча в условиях высокой абразивности и влажности
- Кейс №2: Открытые горные работы и экстремальные температурные перепады
- Технологические тренды 2026 года: что действительно работает, а что — маркетинг
- Критерии выбора поставщика: как избежать ошибок при закупке
- Сравнительный анализ типов конвейерных лент для угольной промышленности
- Распространенные ошибки при проектировании и монтаже
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность, а не в металл
Транспортные системы угольной отрасли в 2026 году: эволюция от простой логистики к интеллектуальному управлению потоками
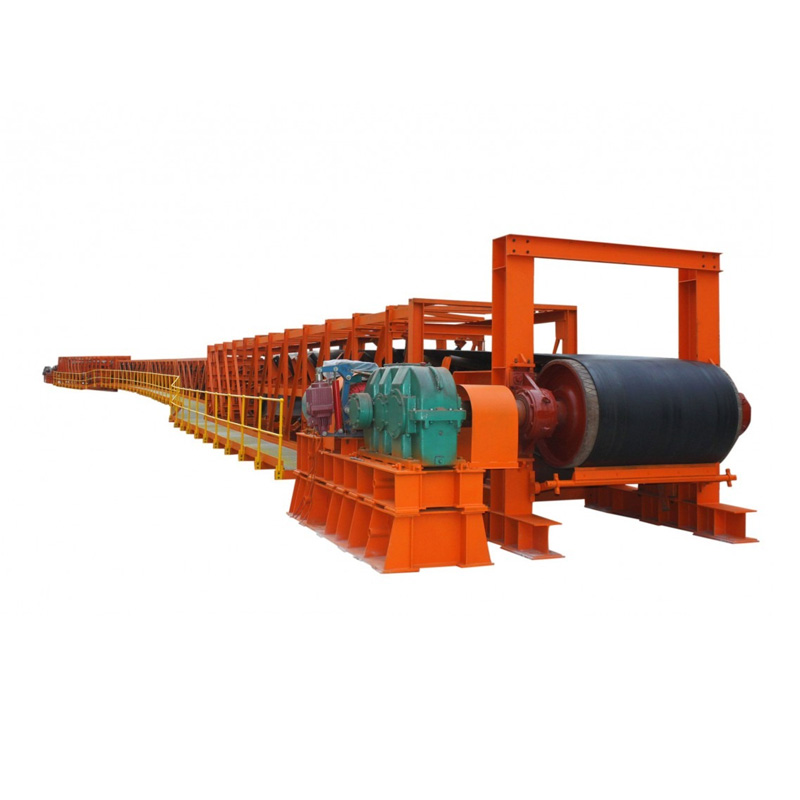
В 2026 году угольная промышленность столкнулась с парадоксальной ситуацией: спрос на энергоносители остается стабильно высоким, особенно в регионах Азии и Восточной Европы, но маржинальность добычи критически зависит от операционных расходов (OPEX). Транспортная инфраструктура шахты или разреза больше не воспринимается как вспомогательный элемент. Это кровеносная система предприятия, где любой сбой приводит к остановке всего производственного цикла. Ключевым звеном в этой цепи остается ленточный конвейер. Однако современные требования диктуют выход за рамки простой перекачки тонн угля из точки А в точку Б.
Сегодня мы наблюдаем переход к системам, которые интегрируют IoT-датчики, предиктивную аналитику и энергоэффективные приводы. Если пять лет назад главным критерием выбора была цена металла, то сейчас инженеры оценивают совокупную стоимость владения (TCO) на горизонте 10–15 лет. Мы в нашей практике неоднократно сталкивались с ситуациями, когда экономия 10% на закупке оборудования приводила к росту затрат на обслуживание на 40% уже в первый год эксплуатации. Это не теоретические выкладки, а реальные цифры из отчетов по аудиту существующих линий.
Данная статья разбирает конкретные кейсы внедрения транспортных систем в условиях 2026 года. Мы рассмотрим, как меняются требования к прочности ленты, почему угол наклона становится критическим фактором риска и как правильная интеграция конвейерного оборудования с дробильными комплексами позволяет снизить энергопотребление на 15–20%. Материал основан на реальном опыте проектирования и поставок для крупных горнодобывающих предприятий, включая объекты в сложных климатических зонах.
Кейс №1: Подземная добыча в условиях высокой абразивности и влажности
Одной из самых сложных задач в 2025–2026 годах стала модернизация транспортных артерий на глубоких подземных горизонтах. Рассмотрим пример предприятия в Кузбассе, где глубина работ превысила 800 метров. Главная проблема здесь — не столько давление породы, сколько агрессивная среда: высокая влажность в сочетании с мелкодисперсной угольной пылью, обладающей высокой абразивностью.
Клиент обратился к нам с проблемой частых обрывов ленты на магистральном участке длиной 1200 метров. Предыдущий поставщик использовал стандартные тканевые ленты с резиновым покрытием класса TK. Теория говорила, что этого достаточно. Практика показала обратное: средний срок службы покрытия составлял всего 4 месяца, после чего начиналось расслоение и проникновение влаги в корд. Каждый простой на замену ленты стоил предприятию более 2 миллионов рублей только за счет недополученной продукции.
Анализ отказа и инженерное решение
Наша команда провела детальный аудит условий эксплуатации. Мы выявили два критических фактора, которые игнорировались ранее:
- Ударные нагрузки при перегрузке: Уголь падал с высоты более 1,5 метров на приемный участок конвейера без надлежащих амортизирующих элементов.
- Несовместимость материалов: Влажная угольная пыль действовала как абразивная паста, ускоряя износ барабанов и роликоопор.
Решение, предложенное ООО «Сичан Чэньи Горнодобывающая Техника», базировалось на комплексном подходе, а не просто на замене ленты. Мы заменили стандартную ленту на модель со стальным кордом и усиленным резиновым покрытием класса DIN Y (повышенная износостойкость). Но ключевым изменением стала модернизация узла загрузки. Вместо жесткого желоба мы установили систему каскадных плит с полиуретановым покрытием, которая гасит кинетическую энергию потока угля.
Кроме того, были заменены роликоопоры на модели с лабиринтным уплотнением и увеличенным диаметром вала. Это позволило снизить сопротивление вращению на 18%. Результатом стало увеличение межремонтного интервала с 4 до 14 месяцев. Экономия только на замене расходных материалов составила более 6 миллионов рублей в год, не считая сохранения объемов добычи.
Этот кейс демонстрирует важный принцип: ленточный конвейер нельзя рассматривать изолированно. Его надежность определяется самым слабым звеном в системе транспортировки, которым чаще всего является узел перегрузки, а не сама лента.
Кейс №2: Открытые горные работы и экстремальные температурные перепады
Второй пример касается открытых разрезов в Восточной Сибири, где температурный диапазон колеблется от -45°C зимой до +35°C летом. В 2026 году многие предприятия столкнулись с проблемой хрупкости полимерных компонентов при низких температурах. Стандартные резиновые смеси теряют эластичность ниже -30°C, что приводит к микротрещинам на стыках ленты и разрушению бортовых профилей.
Задача стояла в организации транспортировки вскрышных пород на расстояние 3,5 км с перепадом высот 120 метров. Традиционное решение предполагало использование автомобильного транспорта, но рост цен на дизельное топливо и дефицит водителей сделали эту схему экономически нецелесообразной. Конвейерная транспортировка стала единственной альтернативой, способной обеспечить рентабельность.
Технические вызовы и адаптация оборудования
Главной сложностью стал пуск конвейера в мороз. При низких температурах вязкость смазки в редукторах возрастает, а сопротивление ленты движению по роликам увеличивается. Обычные электродвигатели не справлялись с пусковыми токами, что приводило к срабатыванию защит и перегреву обмоток.
Мы разработали специализированное решение, включающее:
- Использование морозостойкой резины: Специальная рецептура компаунда на основе этилен-пропиленового каучука, сохраняющего эластичность до -50°C.
- Система подогрева барабанов: Интеграция внутренних ТЭНов в приводной и натяжной барабаны для предотвращения налипания влажной породы и замерзания смазки в подшипниковых узлах.
- Частотные преобразователи с векторным управлением: Позволяют осуществлять плавный пуск с контролируемым крутящим моментом, снижая пиковые нагрузки на механическую часть в 2,5 раза.
Важным аспектом стало применение трубчатых конвейерных секций на участках с крутыми поворотами трассы. Это исключило необходимость строительства дополнительных перегрузочных бункеров, которые в условиях севера являются зонами повышенного риска образования ледяных пробок.
Внедрение данной системы позволило сократить парк автосамосвалов на 15 единиц. Расчетный срок окупаемости проекта составил 18 месяцев. Сейчас, в 2026 году, эта линия работает в штатном режиме, демонстрируя коэффициент технической готовности (КТГ) на уровне 94%, что является отраслевым стандартом для таких сложных условий.
Технологические тренды 2026 года: что действительно работает, а что — маркетинг
Рынок горного оборудования перенасыщен предложениями “умных” решений. Однако не все инновации приносят реальную пользу. Давайте разберем, какие технологии стали стандартом де-факто, а какие остаются излишеством для большинства предприятий.
Предиктивная диагностика: от моды к необходимости
Еще три года назад системы вибрационного мониторинга считались премиальной опцией. В 2026 году это базовое требование для любых магистральных конвейеров мощностью свыше 500 кВт. Датчики температуры подшипников и виброанализаторы позволяют выявлять дефекты на ранней стадии.
Мы рекомендуем устанавливать датчики не только на приводных станциях, но и на промежуточных роликоопорах в зонах высокой нагрузки. Опыт показывает, что 70% отказов происходят именно из-за заклинивания роликов, что приводит к локальному перегреву и возгоранию ленты. Использование беспроводных сенсоров с передачей данных по протоколу LoRaWAN или 5G (где есть покрытие) позволяет создать цифровую двойник транспортной системы.
Важно: Сама по себе установка датчиков не дает эффекта. Необходима интеграция с SCADA-системой и настройка алгоритмов машинного обучения, которые отличают нормальные рабочие вибрации от аварийных. Без правильной настройки аналитики вы получите просто поток данных, который никто не будет анализировать.
Энергоэффективность и рекуперация
С ростом тарифов на электроэнергию вопрос КПД приводов стал критическим. Современные приводные станции оснащаются двигателями класса IE3 и IE4. Однако настоящий прорыв — это системы рекуперации энергии. На конвейерах с большим углом наклона и спуском груженой ленты вниз, двигатель может работать в генераторном режиме.
Установка четырехквадрантных преобразователей частоты позволяет возвращать до 20–25% электроэнергии обратно в сеть предприятия. Для крупного разреза с годовым потреблением в десятки миллионов киловатт-часов это колоссальная экономия. Мы включаем расчет потенциала рекуперации в каждый проект еще на стадии технико-экономического обоснования.
Модульность конструкции
Тренд на быстрое развертывание оборудования диктует использование модульных конвейерных рам. Вместо сварки конструкций на месте монтажа, поставляются готовые блоки, соединяемые болтовыми соединениями. Это сокращает время монтажа на 30–40% и позволяет избежать брака сварных швов, который часто встречается при работе в полевых условиях.
ООО «Сичан Чэньи Горнодобывающая Техника» активно внедряет этот подход в производство своих конвейерных линий. Заводская сборка узлов гарантирует точность геометрии рамы, что критически важно для центрирования ленты и предотвращения ее сбега.
Критерии выбора поставщика: как избежать ошибок при закупке
Выбор поставщика конвейерного оборудования в 2026 году — это минное поле. Рынок заполнен посредниками, которые продают оборудование без собственного инженерного сопровождения. Как отличить производителя от перекупщика и гарантировать качество?
1. Наличие собственного инженерного бюро
Попросите показать расчеты прочности ленты и мощности привода. Настоящий производитель выполняет динамический расчет конвейера с учетом конкретных параметров вашего объекта: длины, уклона, характеристик груза, температурных условий. Если вам предлагают “типовое решение” без адаптации — это красный флаг. Каждый объект уникален.
2. Контроль качества материалов
Требуйте сертификаты на сталь, используемую для валов барабанов, и паспорта на резиновые смеси. Качество металла определяет ресурс подшипниковых узлов. Мы в своей практике используем только сертифицированные стали с высоким пределом текучести для валов диаметром свыше 200 мм. Дешевые аналоги могут иметь внутренние дефекты, которые проявятся только после полугода работы под нагрузкой.
3. Сервисная поддержка и наличие запчастей
Оборудование ломается. Вопрос в том, как быстро его починят. Узнайте, есть ли у поставщика склад запасных частей в вашем регионе или стране. Срок доставки критических компонентов (например, приводного барабана или редуктора) не должен превышать 2–3 недель. Компания, которая держит страховой запас комплектующих для своих клиентов, ценится выше, чем та, которая предлагает самую низкую цену, но не имеет сервиса.
Наша компания, ООО «Сичан Чэньи Горнодобывающая Техника», располагает собственным производственным комплексом в городе Сичан, оснащенным станками с ЧПУ. Это позволяет нам контролировать каждый этап: от лазерной резки деталей рамы до балансировки барабанов. Мы не просто продаем железо, мы предоставляем техническое сопровождение на всех этапах: от аудита площадки до шеф-монтажа и пуска.
4. Референс-лист и отзывы
Не верьте красивым буклетам. Запросите контакты действующих клиентов, желательно тех, кто эксплуатирует оборудование более 3 лет. Спросите их о реальной надежности, скорости реакции сервиса и соответствии заявленных параметров фактическим. Наш опыт работы с такими гигантами, как Дечанг Эмей Железная добыча и Цинхай Хасияту Майнинг, подтверждает нашу способность выполнять сложные проекты в срок и с надлежащим качеством.
Сравнительный анализ типов конвейерных лент для угольной промышленности
Выбор типа ленты — это компромисс между стоимостью, износостойкостью и прочностью. Ниже приведена таблица, помогающая сделать осознанный выбор в зависимости от условий эксплуатации.
| Тип ленты | Применение | Преимущества | Недостатки | Срок службы (средний) |
|---|---|---|---|---|
| Тканевая (TK/NN) | Короткие дистанции, небольшие нагрузки, горизонтальная транспортировка | Низкая стоимость, гибкость, простота стыковки | Низкая прочность на разрыв, чувствительность к ударам, удлинение при работе | 1–2 года |
| Стальнокордовая (ST) | Магистральные конвейеры, большие расстояния (>500 м), высокие нагрузки | Высокая прочность, малое удлинение, возможность больших единичных мощностей | Высокая цена, сложность стыковки, чувствительность к коррозии при повреждении покрытия | 5–10 лет |
| Армированная тросом (Cord) | Средние дистанции, умеренные нагрузки | Баланс цены и прочности, хорошая гибкость | Ограниченная грузоподъемность по сравнению со стальным кордом | 3–5 лет |
| Трубчатая (Pipe Conveyor) | Экологически чувствительные зоны, сложные трассы с поворотами | Полная изоляция груза, отсутствие просыпания, возможность крутых поворотов | Высокое сопротивление движению, сложность конструкции, высокая стоимость | Зависит от покрытия (обычно 4–7 лет) |
При выборе необходимо учитывать не только тип корда, но и класс покрытия. Для абразивного угля рекомендуется использовать покрытия классов DIN W (износостойкость) или DIN Y (экстремальная износостойкость). Для липких углей с высокой влажностью лучше подходят гладкие покрытия с низким коэффициентом трения или специальные рифленые поверхности, предотвращающие налипание.
Распространенные ошибки при проектировании и монтаже
Даже самое качественное оборудование можно вывести из строя неправильной эксплуатацией. Вот три ошибки, которые мы видим чаще всего:
Ошибка 1: Игнорирование центрирования при монтаже
Многие монтажные бригады считают, что небольшую несоосность рам можно компенсировать натяжением ленты. Это фатальная ошибка. Перекос даже в 5 мм на длине 10 метров приводит к интенсивному боковому износу кромки ленты и ее сбеганию. Монтаж должен осуществляться с использованием лазерных нивелиров, обеспечивая точность установки рам в пределах ±2 мм на всей длине.
Ошибка 2: Неправильный выбор натяжного устройства
Использование винтовых натяжных устройств на длинных конвейерах вместо гидравлических или грузовых приводит к неравномерному натяжению. Винтовое натяжение не может автоматически компенсировать удлинение ленты при изменении нагрузки или температуры. Это вызывает пробуксовку ленты на приводном барабане, что ведет к быстрому износу футеровки и пожароопасной ситуации.
Ошибка 3: Отсутствие защиты от перегрузки
Установка конвейера без весовых дозаторов или систем контроля загрузки на питателе приводит к регулярным перегрузкам. Работа с “перегрузом” увеличивает нагрузку на двигатель и редуктор экспоненциально, сокращая их ресурс в разы. Система должна быть интегрирована с питателем таким образом, чтобы при превышении заданной толщины слоя угля подача автоматически приостанавливалась.
Часто задаваемые вопросы
Какой срок изготовления стандартного ленточного конвейера?
Срок зависит от сложности и длины трассы. Для стандартных модульных конвейеров длиной до 100 метров срок производства составляет 4–6 недель. Для магистральных систем длиной несколько километров, требующих индивидуального проектирования и изготовления стальных кордовых лент, срок может составлять 3–5 месяцев. Важно закладывать время на логистику, особенно для международных поставок.
Можно ли модернизировать существующий конвейер без полной замены?
Да, в большинстве случаев это возможно и экономически целесообразно. Часто заменяют только приводную станцию на более эффективную, меняют футеровку барабанов на износостойкую керамику или полиуретан, устанавливают современные роликоопоры с улучшенным уплотнением. Замена самой ленты также может дать значительный эффект, если старая лента физически изношена. Мы проводим аудит существующих линий и предлагаем поэтапный план модернизации.
Какое обслуживание требуется ленточному конвейеру?
Базовое обслуживание включает еженедельный визуальный осмотр ленты на предмет порезов и расслоений, проверку натяжения, смазку подшипников роликоопор (если они не необслуживаемые) и очистку барабанов от налипшего материала. Ежемесячно следует проверять состояние футеровки барабанов и центровку ленты. Раз в полгода проводится полная диагностика приводной станции: замена масла в редукторах, проверка состояния муфт и тормозных систем.
Влияет ли длина конвейера на выбор типа привода?
Да, существенно. Для коротких конвейеров (до 100–150 м) обычно достаточно одного приводного барабана. Для средних дистанций (до 1 км) часто применяется двухбарабанный привод. Для сверхдлинных магистралей (более 2–3 км) используются многоприводные схемы, где несколько приводных станций распределены по длине конвейера. Это позволяет снизить максимальное натяжение в ленте и использовать более легкие и дешевые ленты.
Заключение: инвестиция в надежность, а не в металл
В 2026 году угольная промышленность требует от транспортных систем не просто функциональности, а предсказуемости и эффективности. Ленточный конвейер остается безальтернативным решением для массовой транспортировки угля, но подход к его выбору и эксплуатации кардинально изменился. Успех проекта зависит от грамотного инженерного расчета, качества материалов и компетенции поставщика.
Компании, которые продолжают экономить на этапе проектирования и закупки, платят двойную цену простоями и ремонтами. Те же, кто выбирает партнеров с глубокой инженерной экспертизой, таких как ООО «Сичан Чэньи Горнодобывающая Техника», получают надежный актив, работающий годами без сбоев. Наш опыт, подтвержденный реализацией проектов для ведущих горнодобывающих предприятий, показывает: правильный конвейер — это тот, который вы не замечаете, потому что он просто работает.
Если вы планируете модернизацию транспортной системы или строительство нового объекта, не рискуйте многомиллионными инвестициями. Свяжитесь с нами сегодня для проведения бесплатного предварительного аудита ваших задач и получения технического предложения, адаптированного под ваши условия.
Для получения дополнительной информации о наших решениях в области конвейерного транспорта и другого горно-шахтного оборудования, посетите наш сайт: горнодобывающее оборудование и конвейерные системы от производителя.